ท่อรีฟอร์เมอร์ในโรงงานผลิตเหล็กรีดิวซ์โดยตรง (DRI) ไม่ใช่ท่อแลกเปลี่ยนความร้อนธรรมดา พวกเขานั่งอยู่ในเครื่องปฏิรูปแบบใช้เชื้อเพลิง ซึ่งก๊าซธรรมชาติ ไอน้ำ และก๊าซชั้นนำที่รีไซเคิลจะทำปฏิกิริยาที่...
READ MORE
2026-09-04
ท่อเตารีฟอร์มเมอร์ของคุณเพิ่งใช้งานไม่ได้หลังจากใช้งานไปเพียง 38 เดือน ใบเสนอราคาทดแทนบอกว่าแปดสัปดาห์ แต่กรอบเวลาการตอบสนองของคุณจะปิดภายในหกสัปดาห์ ท่อที่แตกร้าวไม่ใช่แค่ท่อเท่านั้น แต่ยังสูญเสียการผลิต กระบวนการพลิกผัน และการแย่งชิงแหล่งอะไหล่
ท่อเตาหล่อแบบแรงเหวี่ยงเป็นแกนหลักของบริการปฏิรูปและการแตกร้าวที่อุณหภูมิสูง มีโครงสร้างจุลภาคที่มีเนื้อละเอียดหนาแน่นซึ่งต้านทานการคืบคลานและคาร์บูไรเซชัน แต่โลหะผสม ความหนาของผนัง และระบบคุณภาพของซัพพลายเออร์จะกำหนดว่าเครื่องทำความร้อนแบบใช้เชื้อเพลิงของคุณทำงานได้อย่างน่าเชื่อถือตลอดวงจรการทำงานทั้งหมด หรือกลายเป็นสาเหตุที่ทำให้โรงงานของคุณหยุดทำงานก่อนกำหนด
การหล่อแบบแรงเหวี่ยงเป็นเส้นทางการผลิตที่ต้องการสำหรับท่อรีฟอร์มเมอร์และเตาหลอมร้าว เนื่องจากสร้างผนังที่สม่ำเสมอและไร้ช่องว่างใกล้ ซึ่งเส้นทางที่หล่อขึ้นและแบบหล่อแบบคงที่ไม่สามารถเทียบเคียงได้ในเชิงเศรษฐกิจ โลหะผสมที่หลอมละลายจะถูกเทลงในแม่พิมพ์ทรงกระบอกที่หมุนด้วยความเร็วสูง แรงเหวี่ยงจะยึดโลหะไว้กับผนังแม่พิมพ์ และการแข็งตัวจะเกิดขึ้นในทิศทางจากพื้นผิวด้านนอกไปยังรูเจาะ สิ่งสกปรกและตะกรันที่เบากว่าจะสะสมอยู่ในรูด้านใน จากนั้นจึงตัดเฉือนออก
ผลลัพธ์ที่ได้คือผนังท่อที่มีโครงสร้างเกรนเรียงเป็นแนวตั้งที่ละเอียด ไม่มีรูพรุนจากการหดตัวและไม่มีข้อบกพร่องของเส้นกึ่งกลาง โครงสร้างนี้แปลโดยตรงส่งผลให้อายุของครีปยาวนานขึ้นและมีความต้านทานต่อการเกิดคาร์บูไรเซชันได้ดีขึ้น สำหรับบริการรีฟอร์มเมอร์และการแคร็กส่วนใหญ่ ท่อหล่อแบบหมุนเหวี่ยงถือเป็นข้อกำหนดมาตรฐาน
| คุณสมบัติ | การหล่อแบบแรงเหวี่ยง | การหล่อแบบคงที่ | ดัดแบบไม่มีรอยต่อ |
|---|---|---|---|
| ความสมบูรณ์ของผนัง | สูงเกือบไม่มีช่องว่าง | ความเสี่ยงปานกลางและมีรูพรุน | สูง |
| โครงสร้างเกรน | เสาละเอียดมีทิศทาง | หยาบสุ่ม | มีรูปร่างผิดปกติ ตกผลึกใหม่ |
| ตำแหน่งที่ไม่บริสุทธิ์ | เจาะด้านใน กลึงออก | การกระจายแบบสุ่ม | ภายในวัสดุ |
| ความอดทนโดยทั่วไป | ±0.5 มม. (กลึง) | ±5.0 มม | ±1.0 มม |
| ค่าใช้จ่ายสำหรับหลอด | ปานกลาง | ต่ำ | สูง |
ความทนทานต่อความหนาของผนังโดยทั่วไปหลังการตัดเฉือน (มม.) ค่าที่ต่ำกว่าบ่งบอกถึงการควบคุมมิติที่เข้มงวดมากขึ้น
การเลือกโลหะผสมควรเป็นไปตามอุณหภูมิโลหะสูงสุดที่คาดหวังและกลไกความล้มเหลวที่สำคัญ ไม่ใช่แค่ราคาวัสดุ ในการปฏิรูปบริการ การคืบคลานเป็นปัญหาหลัก ในการแตกร้าวของเอทิลีน คาร์บูไรเซชันจะมีอิทธิพลเหนือกว่า ท่อรีฟอร์มเมอร์แบบเหล็กลดโดยตรง (DRI) เผชิญกับทั้งอุณหภูมิสูงและบรรยากาศที่ลดลง
วัสดุมาตรฐานคือเกรดไมโครอัลลอยด์ HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) และนิกเกิลสูง 35Cr-45Ni เมื่อคุณเปลี่ยนจาก HK40 เป็น 35Cr-45Ni ต้นทุนจะเพิ่มขึ้น แต่ความเครียดในการออกแบบที่อนุญาตและความต้านทานต่อการแทรกซึมของคาร์บอนก็เพิ่มขึ้นเช่นกัน ที่อุณหภูมิ 1,000°C โลหะผสม 35Cr-45Ni สามารถรับความเครียดได้สูงกว่า HP45 ประมาณ 35 เปอร์เซ็นต์ และมากกว่า HK40 เกือบสองเท่า
ความต้านทานการแตกร้าวจากการคืบคลาน (MPa) เทียบกับอุณหภูมิโลหะ (°C) ค่าโดยประมาณขึ้นอยู่กับข้อมูลโลหะผสมหล่อทั่วไป
| อัลลอย | Cr (%) | พรรณี (%) | อุณหภูมิโลหะสูงสุดทั่วไป | คุณสมบัติที่สำคัญ |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°ซ | เศรษฐกิจ ความแรงของการคืบคลานปานกลาง |
| HP45 | 25 | 35 | 1,040°ซ | ความแข็งแรงของการคืบคลานที่ดี ความต้านทานการเกิดคาร์บูไรเซชัน |
| 35Cr-45Ni | 30-35 | 45-50 | 1,080°ซ | สูง creep strength, superior carburization resistance |
 ท่อรีฟอร์มเมอร์สำหรับกระบวนการไฮโดรเจนและตัวเร่งปฏิกิริยาที่อุณหภูมิสูง ท่อรีฟอร์มเมอร์นี้ออกแบบมาเพื่อการแปลงไฮโดรเจนและปฏิกิริยาเร่งปฏิกิริยาในเตาเผาอุตสาหกรรม มีความต้านทานความร้อนที่เหนือกว่า การป้องกันการเกิดออกซิเดชัน และการผลิตที่มีความแม่นยำ เพื่อให้มั่นใจในความสมบูรณ์ของโครงสร้างและความมั่นคงในระยะยาว ดูผลิตภัณฑ์ →
แม้ว่าทั้งสองจะเป็นท่อหล่อแบบหมุนเหวี่ยง แต่ท่อแคร็กและท่อรีฟอร์มเมอร์ได้รับการออกแบบทางวิศวกรรมสำหรับโหมดความล้มเหลวที่แตกต่างกัน ท่อแคร็กหรือที่เรียกว่าคอยล์เรเดียนท์ ทำงานในเตาแคร็กเอทิลีนที่อุณหภูมิผนังด้านนอกอาจเกิน 1,080°C กลไกการย่อยสลายที่โดดเด่นที่สุดคือคาร์บูไรเซชัน: โค้กก่อตัวขึ้นภายในท่อ คาร์บอนจะกระจายเข้าไปในโลหะผสม และท่อจะสูญเสียความเหนียว สำหรับบริการนี้ เกรดไมโครอัลลอยด์ของ HP หรือ 35Cr-45Ni เป็นเกรดมาตรฐาน
ท่อรีฟอร์มเมอร์มีหน้าที่ที่แตกต่างออกไป ดำเนินการในการปฏิรูปก๊าซมีเทนด้วยไอน้ำที่อุณหภูมิผนังประมาณ 850-1,000°C ข้อกังวลหลักคือการคืบ: ท่อต้องรองรับตัวเองและทนทานต่อแรงดันภายในตลอดอายุการใช้งานการออกแบบ 100,000 ชั่วโมงขึ้นไป HP45 เป็นตัวเลือกทั่วไป โดยจะใช้ 35Cr-45Ni ในกรณีที่ต้องการความน่าเชื่อถือที่สูงกว่า
ท่อรีฟอร์มเมอร์ของ DRI เป็นไปตามตรรกะที่คล้ายกัน แต่มีความท้าทายเพิ่มเติมจากบรรยากาศที่ลดลงและอุณหภูมิการทำงานที่สูงขึ้นในโรงงานที่ใช้เหล็กลดโดยตรง พวกเขาต้องการโลหะผสมที่สามารถรักษาทั้งความแข็งแรงของการคืบคลานและความต้านทานต่อการดูดซับคาร์บอนในสภาพแวดล้อมที่อุดมด้วยไฮโดรเจน
 ท่อแคร็กสำหรับเตาเอทิลีนและโพรพิลีนไพโรไลซิส ออกแบบมาสำหรับการแตกร้าวของเอทิลีนและโพรพิลีน คอยล์แบบกระจายนี้ทนทานต่ออุณหภูมิที่สูงมากและต้านทานการเกิดคาร์บูไรเซชัน รูปทรงที่ได้รับการปรับปรุงให้เหมาะสมช่วยให้มั่นใจได้ถึงการถ่ายเทความร้อนและความต้านทานโค้กที่สม่ำเสมอ ซึ่งเป็นสิ่งสำคัญในการยืดอายุการใช้งานในหน่วยไพโรไลซิส ดูผลิตภัณฑ์ →
สำหรับนักรีฟอร์มเมอร์ที่ใช้เหล็กลดโดยตรง มักจะจำเป็นต้องมีการออกแบบท่อเฉพาะของ DRI เพื่อต้านทานการโจมตีของไฮโดรเจน และรักษาอายุการแตกร้าวภายใต้การทำงานแบบวนรอบ
 ท่อรีฟอร์เมอร์ DRI สำหรับเตาเหล็กลดขนาดโดยตรง ท่อนี้ออกแบบมาสำหรับโรงงาน DRI โดยเฉพาะ โดยต้านทานการโจมตีของไฮโดรเจนและการกักเก็บคาร์บอนในชั้นบรรยากาศที่ลดลง ส่วนประกอบของโลหะผสมและความแข็งแรงทางกลให้ความน่าเชื่อถือภายใต้การทำงานที่อุณหภูมิสูงแบบวนรอบ ซึ่งสนับสนุนการผลิตเหล็กที่มีประสิทธิภาพ ดูผลิตภัณฑ์ →
ข้อกำหนดการซื้อของคุณเป็นเครื่องมือที่มีประสิทธิภาพสูงสุดเพียงเครื่องมือเดียวในการหลีกเลี่ยงความล้มเหลวของท่อก่อนเวลาอันควร ข้อมูลจำเพาะที่เป็นลายลักษณ์อักษรอย่างดีจะป้องกันไม่ให้การเสนอราคาที่มีต้นทุนต่ำและมีคุณภาพวัสดุต่ำกลายเป็นเหตุการณ์หยุดทำงานที่มีราคาแพง
ข้อกำหนดขั้นต่ำควรระบุมาตรฐานการหล่อ องค์ประกอบทางเคมี ความคลาดเคลื่อนของขนาด ข้อกำหนดในการตรวจสอบ และเอกสารประกอบ การอ้างอิง ASTM A297 หรือ ASTM A608 ช่วยให้โรงหล่อมีพื้นฐานที่ชัดเจนสำหรับขีดจำกัดขององค์ประกอบและคุณสมบัติทางกล ความหนาของผนังหลังการตัดเฉือนโดยทั่วไปคือ 10-18 มม. สำหรับท่อรีฟอร์มเมอร์ โดยมีพิกัดความเผื่อ ±0.8 มม. หรือดีกว่าบนพื้นผิวกลึงขั้นสุดท้าย รูจะต้องเรียบพอที่จะตรวจสอบด้วยอัลตราโซนิกและฟลักซ์ความร้อนที่สม่ำเสมอ
ความเสียหายจากการคืบยังคงเป็นสาเหตุเดียวที่ใหญ่ที่สุดที่ทำให้ท่อรีฟอร์มเมอร์เสียหาย การทำให้เป็นคาร์บอนมีอิทธิพลเหนือบริการแคร็ก ความร้อนสูงเกินไปจากการปะทะของเปลวไฟหรือการกระจายตัวของการไหลไม่ดีเป็นสาเหตุที่พบบ่อยอันดับสาม นี่คือสาเหตุที่การเลือกโลหะผสม ความหนาของผนังท่อ และการจัดเรียงหัวเผา ล้วนเป็นการตัดสินใจที่เชื่อมโยงถึงกัน
เมื่อคุณระบุท่อ ต้องมีการตรวจผนังท่อด้วยคลื่นอัลตราโซนิก 100 เปอร์เซ็นต์ การตรวจสอบสารแทรกซึมของสีย้อมบนปลายเชื่อมด้วยเครื่องจักรจะจับรอยแตกบนพื้นผิวที่การทดสอบด้วยอัลตราโซนิกอาจพลาดได้ ขอใบรับรองการตรวจสอบย้อนกลับของวัสดุที่แสดงหมายเลขความร้อน การวิเคราะห์ทางเคมี บันทึกการรักษาความร้อน และผลการทดสอบทางกล สำหรับการใช้งานที่มีกำมะถันหรือไอน้ำสูง โปรดขอรายงานความต้านทานต่อคาร์บูไรเซชันหรือเอกสารข้อมูลการแตกร้าวจากการคืบจากโรงหล่อ
การเน้นเรื่องราคามักผลักดันผู้ซื้อเข้าหาซัพพลายเออร์ที่ไม่มีคุณสมบัติเหมาะสม ในการจัดหาท่อเตาหลอม จะใช้ตรรกะที่ตรงกันข้าม: ท่อที่มีราคาต่ำสุดมักจะมีราคาแพงที่สุดเมื่อคุณคำนึงถึงการเปลี่ยน การสูญเสียการผลิต และต้นทุนของการหยุดทำงานโดยไม่ได้วางแผน
มองหาผู้ผลิตที่ปรากฏในรายชื่อผู้จำหน่ายที่มีคุณสมบัติเหมาะสมของผู้ประกอบการด้านพลังงานรายใหญ่ คุณสมบัตินั้นไม่ใช่รายละเอียดทางการตลาด หมายความว่าซัพพลายเออร์ได้ผ่านการตรวจสอบครอบคลุมกระบวนการหล่อ การอบชุบ ความสามารถ NDT และความแม่นยำในการตัดเฉือน นอกจากนี้ยังระบุถึงประวัติการส่งมอบท่อตามข้อกำหนดที่เข้มงวดอีกด้วย
การตรวจสอบโรงงานมีความสำคัญ ตรวจสอบว่าโรงหล่อมีความสามารถในการหลอมด้วยไฟฟ้าที่ทันสมัย การเทอัตโนมัติ เตาบำบัดความร้อนที่เชื่อถือได้พร้อมข้อมูลรอบการทำงานที่บันทึกไว้ และห้องปฏิบัติการที่มีอุปกรณ์ครบครันสำหรับการทดสอบทางเคมีและทางกล ความสามารถในการตัดเฉือนด้วยเครื่องกลึง CNC และโปรโตคอลการตรวจสอบขนาดที่บันทึกไว้ถือเป็นปัจจัยที่สอง สำหรับโมดูลท่อขนาดใหญ่และเครื่องทำความร้อนแบบใช้เชื้อเพลิงสมบูรณ์ ควรประเมินความสามารถของซัพพลายเออร์ในการประกอบและจัดส่งอุปกรณ์ขนาดใหญ่เกินไป
พิจารณาความเสี่ยงของซัพพลายเออร์ที่ไม่มีคุณสมบัติเหมาะสม: องค์ประกอบทางเคมีที่ไม่สอดคล้องกันจากความร้อนสู่ความร้อน ความหนาของผนังเปลี่ยนแปลงมากเกินไป และการหดตัวเล็กน้อยในผนังท่อ นี่คือเหตุผลที่กฎการจัดซื้อท่อเตาเผาควรสอดคล้องกับโครงการเครื่องทำความร้อนแบบยิงที่กว้างขึ้น ซัพพลายเออร์ที่มีประสบการณ์ EPC มักจะสามารถประสานงานการผลิตท่อ การประกอบโมดูลการหมุนเวียน และการก่อสร้างนอกสถานที่ได้อย่างมีประสิทธิภาพมากกว่าผู้จำหน่ายที่แยกกัน อ่านบทความของเราที่ ข้อควรระวังเกี่ยวกับหลอดรังสี เพื่อทำความเข้าใจข้อผิดพลาดในการติดตั้งและการปฏิบัติงานทั่วไปที่เจ้าของมองข้าม
ในการหล่อแบบแรงเหวี่ยงอย่างแท้จริง โลหะจะถูกเทลงในแม่พิมพ์ที่หมุนได้ และแรงเหวี่ยงจะก่อตัวเป็นผนังท่อ แม่พิมพ์หมุนด้วยความเร็วสูงและท่อกลวงโดยไม่มีแกน การหล่อแบบกึ่งแรงเหวี่ยงใช้แกนเพื่อสร้างรูปทรงภายในและลดความเร็วในการหมุน ใช้สำหรับชิ้นส่วนต่างๆ เช่น ล้อหรือตัววาล์ว ท่อเตาหลอมอาศัยเส้นทางแรงเหวี่ยงที่แท้จริง
สำหรับบริการปฏิรูปการแตกร้าวของเอทิลีนและไอน้ำ ความหนาของผนังโดยทั่วไปหลังการตัดเฉือนคือ 8-15 มม. สำหรับคอยล์แตกร้าว และ 10-18 มม. สำหรับท่อรีฟอร์มเมอร์ แต่ความหนาที่แน่นอนจะคำนวณจากความดันภายใน ความเค้นที่ยอมให้ของโลหะผสมที่อุณหภูมิโลหะสูงสุด และค่าเผื่อการกัดกร่อน/การทำให้คาร์บูไรเซชัน อย่าระบุความหนาของผนังโดยไม่ตรวจสอบรหัสการออกแบบและเป้าหมายอายุการใช้งาน
การทดสอบผนังท่อด้วยคลื่นอัลตราโซนิกเป็นมาตรฐาน รวมกับสารแทรกซึมสีย้อมบนปลายเตรียมการเชื่อมด้วยเครื่องจักร ข้อกำหนดเฉพาะบางประการยังต้องมีการทดสอบด้วยรังสีเอกซ์สำหรับรอยเชื่อมและการตรวจสอบขนาดของรู เส้นผ่านศูนย์กลางภายนอก และความกลมของผนัง
ท่อเตาหล่อแบบแรงเหวี่ยงถือเป็นการลงทุนที่สำคัญ กระบวนการนี้ให้โครงสร้างที่มีความหนาแน่นและละเอียดซึ่งจำเป็นสำหรับการต้านทานการคืบและคาร์บูไรเซชันในระยะยาว แต่เฉพาะในกรณีที่อัลลอยด์ ความหนาของผนัง การตรวจสอบ และซัพพลายเออร์ได้รับการคัดเลือกด้วยความเข้มงวดเช่นเดียวกับเครื่องทำความร้อนแบบใช้เชื้อเพลิงเท่านั้น
เริ่มต้นด้วยอุณหภูมิโลหะสูงสุด เลือกโลหะผสมที่ตรงกับโหมดความล้มเหลวหลัก และระบุการตรวจสอบด้วยคลื่นเสียงความถี่สูง 100 เปอร์เซ็นต์และการตรวจสอบย้อนกลับของวัสดุทั้งหมด หากซัพพลายเออร์ไม่สามารถแสดงให้คุณเห็นถึงระดับการควบคุมคุณภาพนั้นได้ ให้เดินออกไป ท่อที่ถูกกว่าซึ่งล้มเหลวในสามปีจะไม่ถูกลงเมื่อสิ้นสุดโครงการ
ต้องการความช่วยเหลือในการร่างข้อกำหนดสำหรับท่อรีฟอร์มเมอร์หรือท่อแคร็กหรือไม่? ติดต่อทีมวิศวกรของเรา สำหรับการเลือกวัสดุและคำแนะนำในการจัดซื้อ
ท่อรีฟอร์เมอร์ในโรงงานผลิตเหล็กรีดิวซ์โดยตรง (DRI) ไม่ใช่ท่อแลกเปลี่ยนความร้อนธรรมดา พวกเขานั่งอยู่ในเครื่องปฏิรูปแบบใช้เชื้อเพลิง ซึ่งก๊าซธรรมชาติ ไอน้ำ และก๊าซชั้นนำที่รีไซเคิลจะทำปฏิกิริยาที่...
READ MOREคอยล์แบบเรเดียนที่ไม่ทำงานในเดือนที่ 18 แทนที่จะเป็นปีที่ห้า ทำหน้าที่มากกว่าการขัดจังหวะเอาท์พุตเอทิลีน โดยบังคับให้ต้องปิดระบบโดยไม่ได้วางแผน การยกเครน และการประเมินใหม่ของทุกรอยเชื่อมบนเตาเผา...
READ MOREส่วนการพาความร้อนของเครื่องทำความร้อนแบบยิงเป็นจุดที่ประสิทธิภาพเชิงความร้อนได้รับหรือสูญเสียไป ก๊าซหุงต้มจะออกจากส่วนการแผ่รังสีที่อุณหภูมิ 400–650 °C ซึ่งถือเป็นการระบายความร้อนของเชื้อเพล...
READ MOREหลังจากใช้งานหน่วยถ่านโค้กล่าช้าเป็นเวลาสามปี อุณหภูมิทางออกของก๊าซไอเสียของเครื่องทำความร้อนแบบใช้เชื้อเพลิงได้ลอยจาก 180 °C เป็น 246 °C หัวเผาได้รับการปรับแต่งและท่อส่งรังสีก็ดูมีเสียง แต่ปริม...
READ MORE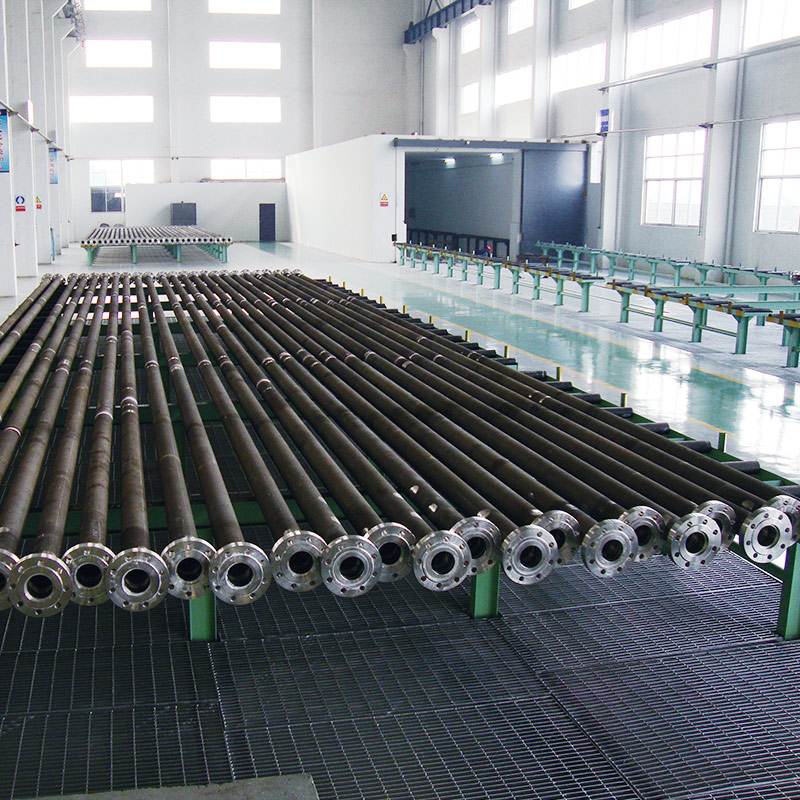
Reformer Tube ของ Tuopu ได้รับการออกแบบมาเพื่อปฏิกิริยาเคมีที่อุณหภูมิสูงในเตาเผาอุตสาหกรรม ช่วยให้มั่นใจได้ถึงการถ่ายเทความร้อนที่มีประสิทธิภาพ ความสมบูรณ์ของโครงสร้าง และความเสถียรในการปฏิบัติงาน...
See Details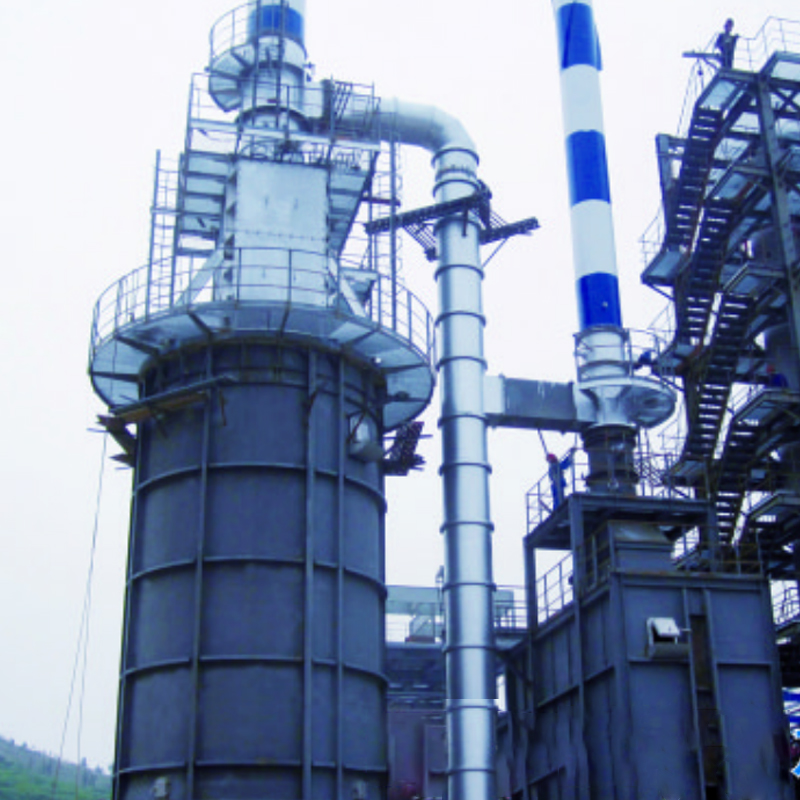
เตาป้อนไฮโดรทรีตติ้งของเราได้รับการออกแบบทางวิศวกรรมเพื่อให้ความร้อนที่แม่นยำและเสถียรสำหรับวัตถุดิบตั้งต้นที่เข้าสู่เครื่องปฏิกรณ์ไฮโดรจิเนชัน ด้วยการอุ่นเครื่องอย่างสม่ำเสมอและการควบคุมอุณหภูมิที...
See Details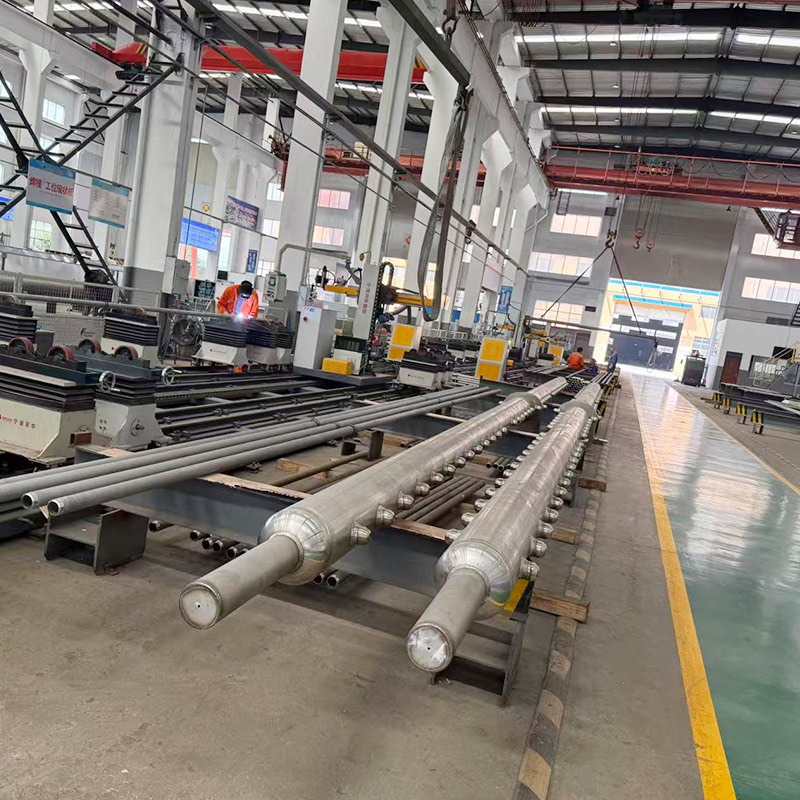
ที่ ตัวสะสมท่อร่วมทางออก ก๊าซแปลงอุณหภูมิสูง (H₂ CO CO ₂ CH ₄) จากหลอดรังสีหลายหลอดที่มีอุณหภูมิสูงถึง 700-900 °C และต้องทนต่อความเครียดจากความร้อนและการกัดกร่อนของไฮโดรเจน ที่ ตัวสะส...
See Details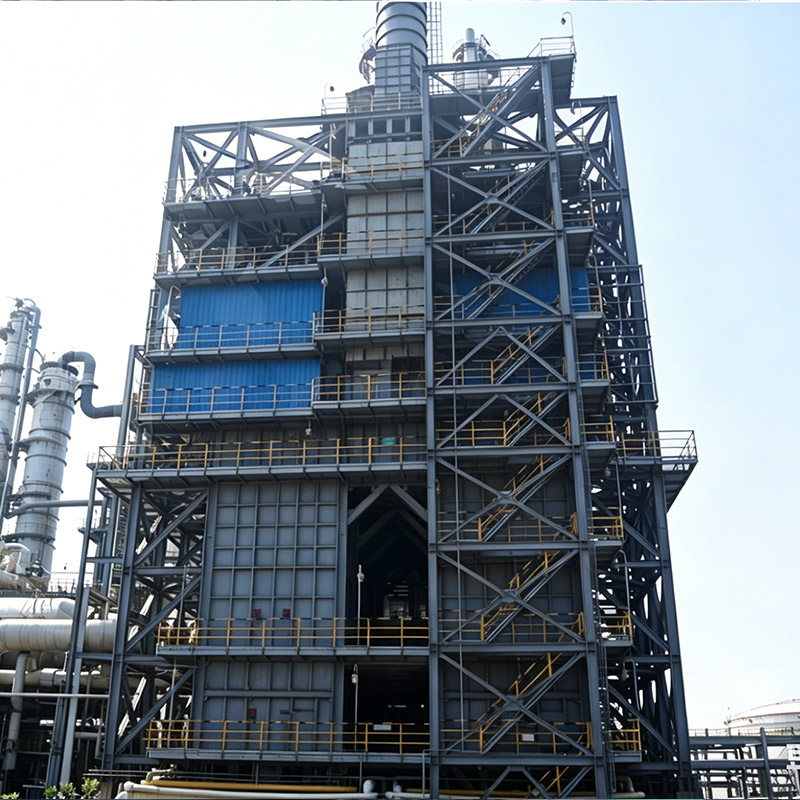
เครื่องทำความร้อนยิ่งยวดด้วยไอน้ำสไตรีนเป็นระบบเตาเผาที่สำคัญในโรงงานดีไฮโดรจีเนชันของเอทิลเบนซีนที่ให้ความร้อนไอน้ำที่อุณหภูมิสูง ซึ่งมักจะสูงกว่า 800°C เพื่อขับเคลื่อนการผลิตสไตรีนแบบดูดกลืนความร...
See Details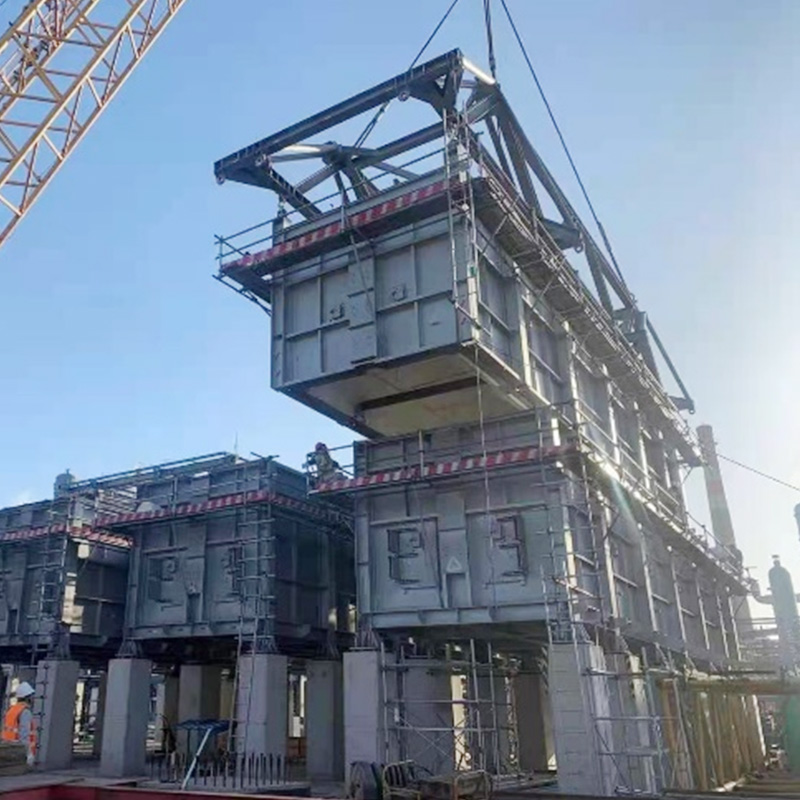
การใช้ COMMOS และ PID อัจฉริยะสำหรับการออกแบบการทำงานร่วมกันแบบสองมิติ บรรลุระดับการส่งมอบแบบดิจิทัล
See Details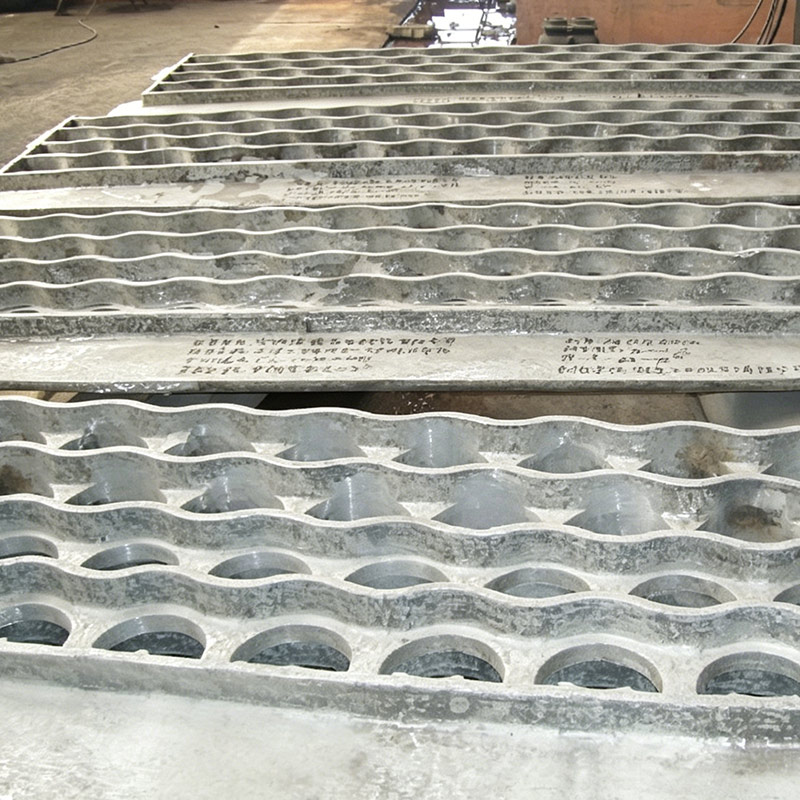
แผ่นท่อหล่อมีความทนทานต่อความร้อนและความสมบูรณ์ของโครงสร้างได้ดี และมักใช้ในอุตสาหกรรมต่างๆ เช่น ปิโตรเคมี ปุ๋ย และโรงไฟฟ้า ขอแนะนำให้ใช้วัสดุเหล็กทนความร้อน เช่น ZG40Cr25Ni20Si2 หรือ Cr24Ni7 ซึ่...
See Detailsโทรศัพท์
+86 189 5262 7611
+86-(0)523 8498 2299
อีเมล
ที่อยู่
No.20, Fuyang Road, เมืองจิงเจียง, มณฑลเจียงซู, จีน
สื่อ